


QRコード

お問い合わせ


ファックス
+86-579-87223657


住所
中国浙江省金華市武夷県紫陽街Wangda Road


|
評価次元・項目 |
詳細なエンジニアリングパラメータと提供される価値 |
|
業界 |
半導体製造、マイクロエレクトロニクスパッケージング、光通信、テクニカルセラミックス(GTMS/CTMS気密封止分野) |
|
プロセス |
GTMS/CTMS ガラス/セラミックと金属の気密封止 高温焼結、CTE の正確な熱整合クランプ |
|
解決 |
超高密度マイクロホール特殊グラファイト固定プレート (単一プレート面積 < 0.01)㎡、約1,500個の微細な穴が配列されています。合計セットには約 10,000 個の微細穴が含まれています) |
|
サービス |
材料選択とCTE熱整合解析、微細穴深加工ツールパス設計、エンジニアリング技術文書、バッチ製造と完全検査 |
|
結果 |
・10ヶ月10,000穴の連続深穴加工のボトルネックを克服し、ミクロンレベルの欠陥ゼロ管理を実現 |
マイクロエレクトロニクス パッケージングにおける GTMS/CTMS 高温焼結プロセス中、特別なグラファイト固定具はミクロンレベルの適合性と高い耐熱性および安定性を兼ね備える必要があります。小面積の超高密度微細穴におけるエッジチッピング、超高速工具摩耗、累積公差という課題に対処するため、VeTek は 10 か月を費やして、材料適応、切削運動学の再構築、閉ループ多次元検査によって 10,000 個近くの微細穴の連続深加工のボトルネックを突破し、信頼性の高いワンストップ納品を実現しました。
|
核となる結論:微細穴深加工のプロセスパラメータと CTE 熱マッチングに基づくグラファイト選択の直交最適化により、微細穴加工の歩留まりはバッチスクラップのリスクから 98.5% 以上の安定した納品率にまで飛躍しました。 |
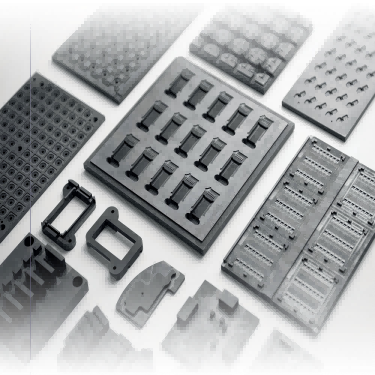
図 1 - GTMS/CTMS 特殊グラファイト固定プレートと微細穴加工構造コンポーネント
GTMS の気密パッケージング プロセスでは、グラファイト固定プレートの穴の一貫性と熱変形耐性が、パッケージングの気密性と最終製品の歩留まりを直接決定します。 VeTek チームの技術的進歩の前後の主要なプロセスとパフォーマンスの指標は次のように比較されます。
|
評価次元 |
改善前(当初の工程状況) |
改善後(VeTek 最適化ソリューション) |
|
単板の微細孔密度 |
ほぼ 1,500 穴 / 0.01㎡ (欠けが発生しやすい加工) |
ほぼ 1,500 穴 / 0.01㎡ (ミクロンレベルの無欠陥形成) |
|
連続加工ツールの摩耗率 |
200 穴ごとに摩耗が基準を超え、穴径の変動が発生 |
専用コーティングと経路の最適化により、工具摩耗率が 65% 削減 |
|
熱膨張係数 (CTE) のマッチング |
従来のグラファイトは熱膨張が比較的高く、ピンのずれを引き起こしていました |
正確に一致したコバール合金の膨張曲線 |
|
全体的な合格率 |
ミクロンレベルの公差が限界値を超えているため、頻繁にスクラップが発生します (<60%) |
安定したバッチ納品基準(≧98.5%) |
|
核となる結論:高密度ピンのガラスと金属のシールでは、特殊なグラファイト固定具の微細な幾何学的精度と高温清浄度に対して限界に近い要求が課せられます。 |
この提携の顧客は、高信頼性センサーとマイクロエレクトロニクスのパッケージングコンポーネントを専門とする研究開発および製造企業です。その中核となる生産ラインでは、GTMS/CTMS (ガラス/セラミック対金属シール) 焼結プロセスが広く適用されています。高温シール炉では、特殊なグラファイト固定具が高精度のキャリアモールドとして機能し、数百から数千の細い金属ピン(コバール合金など)とガラスプリフォームを正確に位置決めして保持します。このプロジェクトの単一のグラファイト固定具プレートのサイズは 0.01 平方メートル未満ですが、約 1,500 個のマイクロホールに正確に対応する必要があるため、完全な固定具セットにはほぼ 10,000 個のマイクロホールが統合されており、穴間の壁は非常に薄いです。 800℃~1000℃の高温焼結中、わずかな穴径の許容範囲外、位置ずれ、グラファイト粉の剥離などがあると、金属ピンの傾きやガラス絶縁体の亀裂、さらには完全な気密性の喪失に直結します。
|
核となる結論:グラファイト材料の高い脆性、微細穴の急速な摩耗、ミクロンレベルの累積公差が、10,000 穴レベルのグラファイト治具のバッチスクラップを引き起こす主な要因です。 |
VeTek 技術タスクフォースを導入する前に、お客様は試作および小バッチ処理中に重大な技術的ボトルネックに遭遇しました。まず、微細穴エッジの欠けと裂けです。グラファイトは多孔質の脆性材料です。高密度の微細穴を連続加工すると、マイクロドリルの出入りの瞬間にせん断応力が発生し、穴口部の脆性刃欠けが発生しやすくなります。第二に、工具の微小摩耗によって生じる公差ドリフトです。何千もの微細な穴を連続的に加工すると、細かいドリルビットの摩耗が激しくなり、深い穴の穴の直径が先細りの勾配を示します。わずか数ミクロンの偏差が、10,000 個近くの穴を含む治具セット全体の故障と廃棄につながります。第三に、熱膨張の不一致と粉塵汚染: 通常のグラファイト材料の高温 CTE は金属ピンの CTE と一致せず、微細な粉塵が容易に剥がれ落ち、ガラス焼結界面を汚染します。
|
核となる結論:ツールパスアルゴリズムの最適化、動的な切削速度補正、専用のチッピング防止コーティングを施したマイクロドリルにより、微細穴エッジのチッピングと深穴公差の累積という課題を完全に克服します。 |
10,000 個の微細穴の深加工の困難に対処するために、VeTek R&D チームは切削運動学モデルを再構築し、体系的なプロセス エンジニアリングを実装しました。
· ツールパスアルゴリズムとプランジ送りの再構築:直交実験により送り速度と分割回転速度を最適化し、マイクロ送りパルスプランジ戦略を採用し、加工衝撃せん断力を効果的に45%以上低減し、穴口チッピング欠陥を完全に排除します。
· チッピング防止マイクロドリルと切りくず除去流場の最適化:カスタマイズされた超微粒子ダイヤモンドコーティングのマイクロドリルとパルス負圧マイクロ冷却切りくず除去システムを組み合わせることで、工具の耐摩耗寿命が 3 倍以上向上し、単一プレートあたり 1,500 個のマイクロホールにわたる穴径のドリフトが ±0.002 mm 未満に維持されることが保証されます。
|
プロセスパラメータ/寸法 |
独自のプロセス |
VeTek の最適化されたプロセス |
|
微細穴加工の送り戦略 |
一定の高速連続プランジ(高衝撃力) |
分割段階速度 + 微小送りパルス戦略 |
|
マイクロドリルツールの選択 |
従来のノンコートマイクロ超硬ドリル |
独自の超微粒子耐チッピングダイヤモンドコーティングマイクロドリル |
|
深穴切りくず除去と冷却 |
従来のエアブローによる切粉除去(粉塵残留蓄積) |
高負圧パルスダイナミック吸引+エアフロー微調整 |
|
穴口チッピング抑制 |
穴エッジ欠け率 > 8% |
穴口は完全で滑らか、欠け率 < 0.05% |
|
核となる結論:コバール合金のCTEと正確に一致する厳選された高熱伝導性の特殊グラファイトにより、「光学+CMM」による完全検査と超音波洗浄の閉ループが確立され、10,000ホールの欠陥ゼロ納品が達成されます。 |
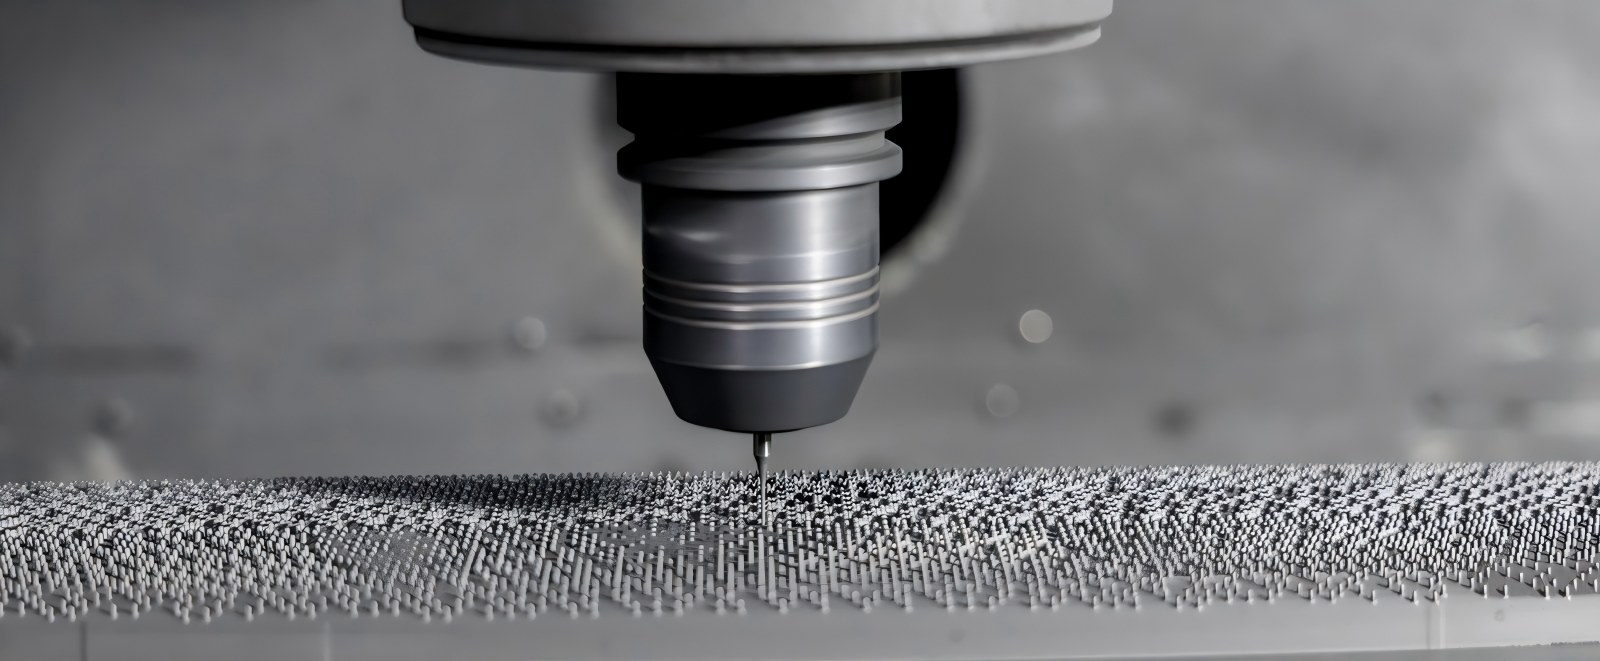
図2 - 表面チッピングゼロと高精度マイクロホールアレイを備えた特別なグラファイト治具プレートの実際の詳細
· 材料適応ソリューション:緻密な微細構造と優れた高温熱安定性を特徴とする、厳密に選択された高純度等方性特殊グラファイト。熱膨張係数(CTE)はコバール合金の熱膨張係数と非常に一致しており、高温焼結時の熱応力や微小粉塵の剥離を大幅に抑制します。
· 共同検査と徹底的なクリーニング:品質管理ラインは「光学式画像測定機+全自動三次元測定機(CMM)」の補完システムを導入。光学イメージングは 10,000 個の穴アレイの間隔を迅速にスキャンし、CMM は深穴の垂直性と空間的な溝の位置を検証します。最後に、多段階勾配超音波洗浄を追加して、マイクロブラインドホールの奥深くに残留するグラファイト不純物を完全に除去し、半導体グレードの清浄度に達します。
|
核となる結論:GTMS/CTMS 治具の材料選択、微細穴の許容限界、および高温耐用年数に関する専門的なエンジニアリングの回答を提供します。 |
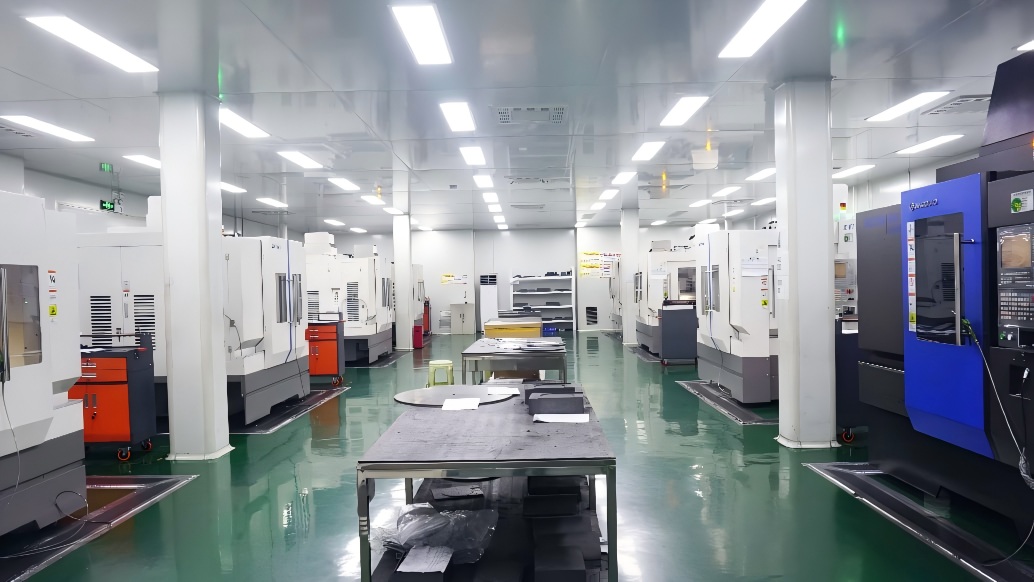
図 3 - VeTek 高精度 CNC マシニング センター
Q: 高密度特殊グラファイト治具の微細穴加工の最小穴直径と究極の公差はどれくらいですか?
答え:VeTek は、穴径 0.2 mm 未満の微細加工能力を備えています。穴径公差は±0.003mm以内に安定して管理でき、真円度および位置公差は1枚あたり1,500個の穴に対して±0.005mmに達し、高密度ピンGTMS実装の要求を十分に満たします。
Q: GTMS ハーメチック焼結治具はなぜコバール合金の CTE と正確に一致しなければならないのですか?
答え:800°C ~ 1000°C の焼結サイクル中に、治具と金属ピンの CTE が一致しない場合、冷却収縮によって発生するせん断応力により、ピンの位置ずれ、ガラス本体の亀裂、またはシールの破損が発生します。正確な CTE マッチングにより、同期した拡張と収縮が保証され、気密歩留まりが向上します。
Q: 超音波洗浄プロセスでは、深い微細穴内に黒鉛の粉塵が残らないようにするにはどうすればよいですか?
答え:当社では、脱イオン水と特殊な洗浄媒体を組み合わせた多周波数勾配超音波発生システムを採用しています。高周波キャビテーション効果を利用し、微細穴や止まり穴の奥にある微細な黒鉛粒子を完全に剥離し、高純度窒素の吹き込みと真空乾燥を行うことで、半導体レベルのクリーン出荷を実現します。
半導体およびマイクロエレクトロニクスの気密パッケージングの分野では、ミクロンレベルの加工精度とキャリアの熱力学的安定性がパッケージングの歩留まりと装置の使用率に直接影響します。 VeTek は、高純度材料、精密機械加工、および重要な半導体部品の製造における継続的な蓄積に依存し、0.01 メートルの間隔で高密度に配列された 1,500 個のマイクロホールという業界レベルの製造障壁を克服することに成功しました。㎡ プレートを採用し、10,000穴レベルの特殊グラファイト治具の高信頼量産出荷を実現しました。
ものづくり企業としてCVD SiC、TaC コーティング、固体 SiC、および重要な半導体材料およびコンポーネントの開発, VeTek は、半導体製造、結晶成長、高温プロセス分野向けに高性能材料ソリューションを提供し続けています。 同時に、VeTek は気密パッケージング、高温焼結、精密位置決めなどのアプリケーション要件に対処し、次のようなエンジニアリング サービスを提供します。高純度黒鉛材料の選定、精密加工、特注生産対応。
GTMS/CTMS 気密封止プロセスに適した高精度グラファイト コンポーネントをお探しの場合、または材料のマッチング、構造の最適化、サンプルの検証が必要な場合は、VeTek エンジニアリング チームにお気軽にお問い合わせください。材料選定から精密加工までワンストップで技術サポートいたします。
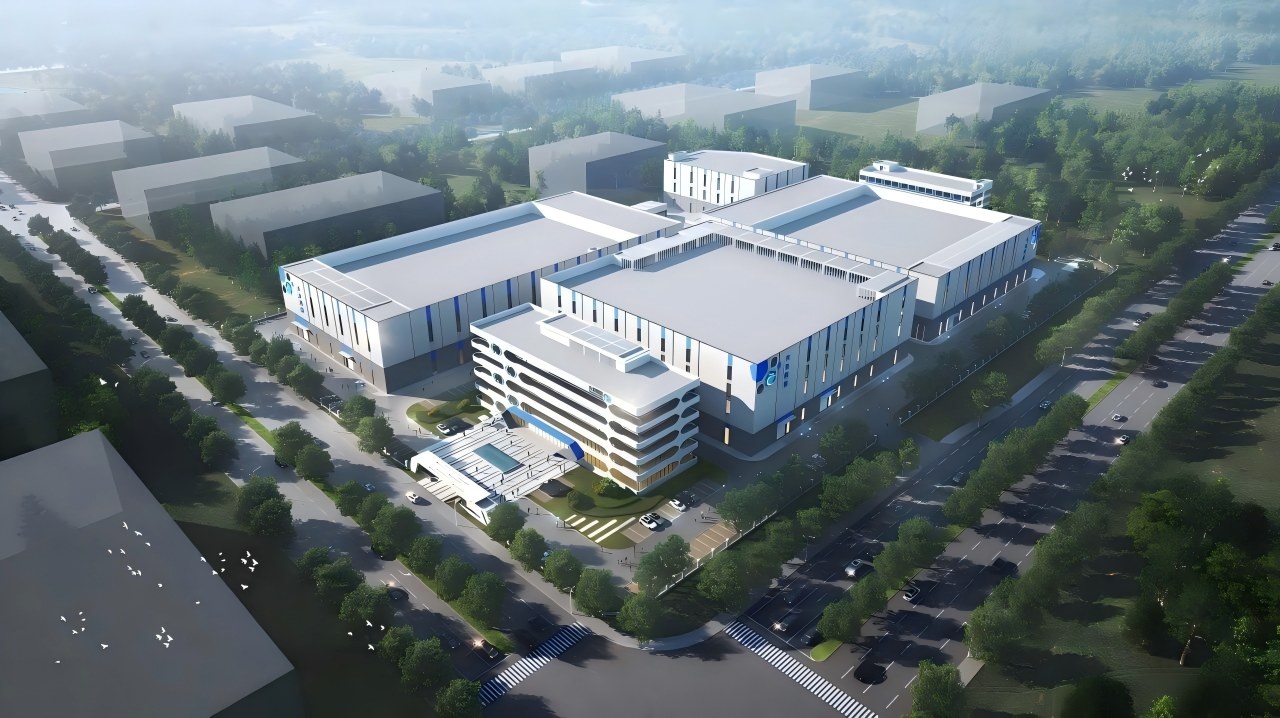
図 4 - VeTek 特殊材料の研究開発および精密製造拠点の全景
+86-579-87223657
中国浙江省金華市武夷県紫陽街Wangda Road